Полезное · о материале
О производстве керамогранита
Керамогранит — один из самых распространённых отделочных материалов в мире: им покрывают полы в квартирах и торговых центрах, облицовывают вентилируемые фасады, мостят террасы. В этом разделе мы рассказываем, что это за материал, где и как его делают, какие технологии изменили отрасль за последние двадцать лет и на что смотреть при выборе.
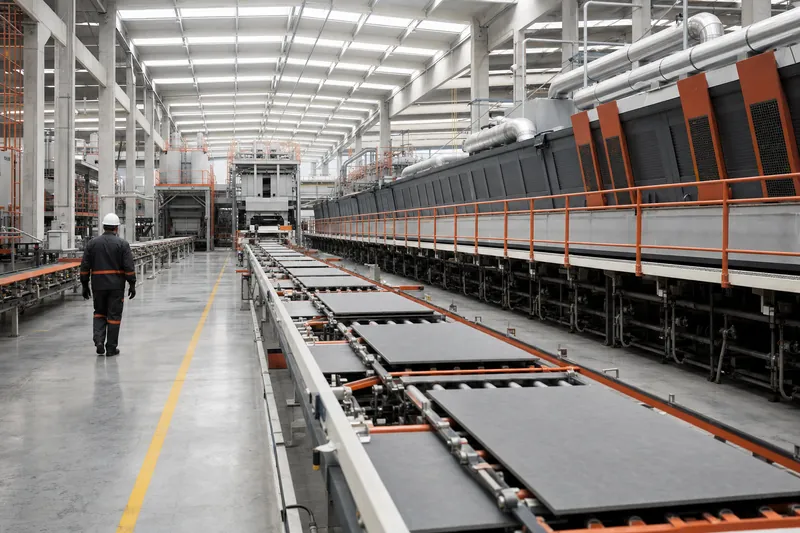
Что такое керамогранит
Керамогранит (gres porcellanato, porcelain stoneware) — плотная керамическая плитка, спечённая почти до состояния стекла. Масса состоит из трёх групп сырья: пластичных глин и каолинов (дают формуемость и прочность заготовки), полевых шпатов (плавни, образуют при обжиге стекловидную фазу, которая заполняет поры) и кварцевого песка (каркас, стабильность размеров). Массу тонко измельчают, прессуют под высоким давлением и обжигают при температуре порядка 1200 °C.
Главное отличие от обычной керамической плитки — пористость. Настенная облицовочная плитка (группа BIII) впитывает более 10 % воды, керамогранит — не более 0,5 %. По международному стандарту ISO 13006 и европейскому EN 14411 прессованная плитка с водопоглощением E ≤ 0,5 % относится к группе BIa; в России требования к плиткам установлены ГОСТ 13996-2019, методы испытаний — ГОСТ 27180-2019.
Из низкой пористости вытекают основные свойства: морозостойкость, высокая прочность на изгиб (для группы BIa ISO 13006 требует предел прочности не ниже 35 Н/мм²), стойкость к истиранию, химикатам и пятнам, гигиеничность. Поэтому керамогранит применяют там, где обычная плитка не справляется: на улице, на фасадах, в местах с интенсивным движением.
Где производят
Мировой рынок
По данным исследовательского центра MECS / Acimac, которые публикует Ceramic World Review, в 2024 году в мире произвели 14,95 млрд м² керамической плитки (−6,2 % к 2023-му), в 2025 году — 14,4 млрд м² (−3,9 %). Это данные по всей керамической плитке; керамогранит — её основная и растущая часть, но единой мировой статистики именно по нему нет. Рынок сокращается с 2021 года, в основном из-за спада в Китае: Азия в 2025 году дала 69 % мирового выпуска. Растут Африка (в 2025 году +26 %, до 1,32 млрд м²), Вьетнам, Индонезия, Индия. Экспортируется меньше пятой части продукции — 2,67 млрд м² в 2024 году, причём 62 % экспорта уходит в соседние страны того же региона.
Таблицу можно прокрутить вбок →
| Страна | Производство, млн м² | Год | Особенности |
|---|---|---|---|
| Китай | 5 900 / 4 860 | 2024 / 2025 | Крупнейший производитель, потребитель и экспортёр (600 млн м² в 2024). Выпуск сокращается пятый год подряд: в 2016 году было 10,2 млрд м². Мощности — 12,2 млрд м², 938 фабрик |
| Индия | ≈2 400 | 2024 | Второй производитель и экспортёр (525 млн м² в 2024). По прогнозу MECS, самый быстрый рост среди крупных стран — в среднем +5,9 % в год до 2028 года |
| Бразилия | 825 | 2024 | Третий производитель; почти всё продаёт внутри страны (727 млн м²). Значительная часть выпуска — плитка сухого помола, а не керамогранит |
| Вьетнам | 504 | 2024 | Восстановление после спада 2023 года (+27 %), рост продолжился в 2025-м |
| Иран | 450 | 2024 | Крупный экспортёр в соседние страны, Центральную Азию и Россию |
| Испания | 416 / 427 | 2024 / 2025 | Экспортная отрасль; около 94 % выпуска даёт провинция Кастельон |
| Индонезия | 407 | 2024 | Потребляет больше, чем производит (470 млн м²) |
| Италия | 369,8 / 390,9 | 2024 / 2025 | 117 фабрик; керамогранит — более 90 % выпуска, около 80 % продаж уходит на экспорт |
| Египет | 352 | 2025 | Крупнейший производитель Африки, +42 % за 2025 год |
| Турция | 318 | 2024 | Спад выпуска (−14,5 %) из-за падения внутреннего спроса; экспорт при этом вырос |
| Россия | 172,2 / ≈145 | 2024 / 2025 (оценка) | Данные Росстата по всем керамическим плиткам; около 60 % — напольная плитка |
Центры производства
Плиточная промышленность исторически собирается в кластеры: рядом месторождения глины, производители оборудования, глазурей и красок, логистика и кадры.
Сассуоло (Италия)
Район между провинциями Модена и Реджо-Эмилия; в регионе Эмилия-Романья сосредоточено около 88 % итальянского выпуска. Здесь сложилась технология однократного быстрого обжига и керамогранита, здесь же работают крупнейшие производители оборудования.
Кастельон (Испания)
Онда, Л'Алькора, Вила-реал, Нулес — около 94 % испанского производства. В Кастельоне в конце 1990-х разработали первые промышленные струйные принтеры для плитки.
Фошань (Китай)
Исторический центр китайской керамики, место главных отраслевых конференций; в последние годы производство частично перенесено в другие провинции и за рубеж, в том числе в Африку.
Морби (Индия)
Штат Гуджарат; по оценкам, на кластер приходится 80–90 % индийского выпуска плитки и большая часть экспорта.
Йезд (Иран)
Провинция даёт около половины иранского производства.
Санта-Гертрудес (Бразилия)
Штат Сан-Паулу, около половины национального выпуска; основа — местные красные глины и сухой помол.
Российский рынок
В России работают собственные заводы, крупнейшие производственные регионы — Центральный федеральный округ (78,2 млн м² из 172,2 млн м² в 2024 году), затем Южный, Уральский и Приволжский. С 2023 года выпуск снижается: по оценке, в 2025 году он сократился примерно на 16 %, средняя загрузка мощностей к концу сентября 2025 года, по данным Ассоциации производителей керамических материалов (АПКМ), составила 57 %.
Импорт после 2022 года сменил географию: европейские поставки сократились, их место заняли производители из Азии. По данным АПКМ, в 2023 году ввезли 59,3 млн м² плитки (+27,6 %), главным образом из Индии, Ирана и Турции; доля импорта в денежном выражении выросла с 20 % в 2022 году до 33 % к августу 2025 года. По отраслевым обзорам, в 2024 году на Индию приходилось около 38 % ввоза, на Беларусь — около 23 %, на Иран — около 13 %, Китай — около 6 %, Узбекистан — чуть более 5 %. В рознице доля импорта в категории керамогранита, по оценке крупной DIY-сети, около 70 %, а в формате 60×120 см и крупнее — около 90 %: мелкие форматы российские заводы закрывают сами, крупные выпускают в меньших объёмах.
Отдельное направление — Центральная Азия. В Казахстане и Узбекистане строят новые заводы, MECS прогнозирует Казахстану двузначные темпы роста выпуска до 2028 года. Это новые производства, и стабильность качества у них пока разная.
Как делают керамогранит: 10 этапов
Ниже — обобщённая схема. Конкретные рецептуры, давление, температуры и скорости на каждом заводе свои и зависят от сырья, формата, толщины, пресса и печи.
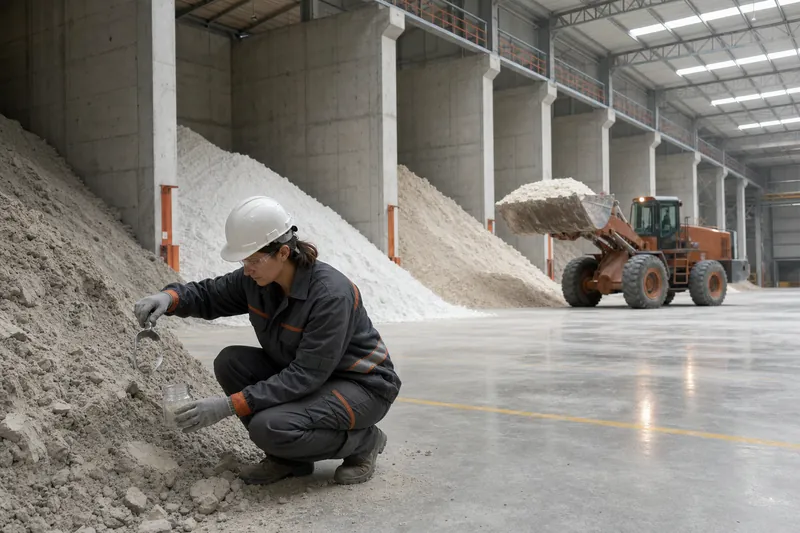
Этап 1/10
Подбор и подготовка сырья
Технолог составляет рецептуру из глин, каолинов, полевых шпатов и песка. Каждую партию сырья проверяют в лаборатории: химический и минеральный состав, влажность, примеси железа и органики, поведение при обжиге. Компоненты дозируют по весу.
Сырьё — природный материал, и его состав плавает даже в пределах одного карьера. Если рецептуру не корректировать, меняются усадка, цвет и спекаемость, и партии одного артикула перестают совпадать по тону и калибру. Примеси оксидов железа дают тёмные точки и «грязный» фон на светлых плитах.
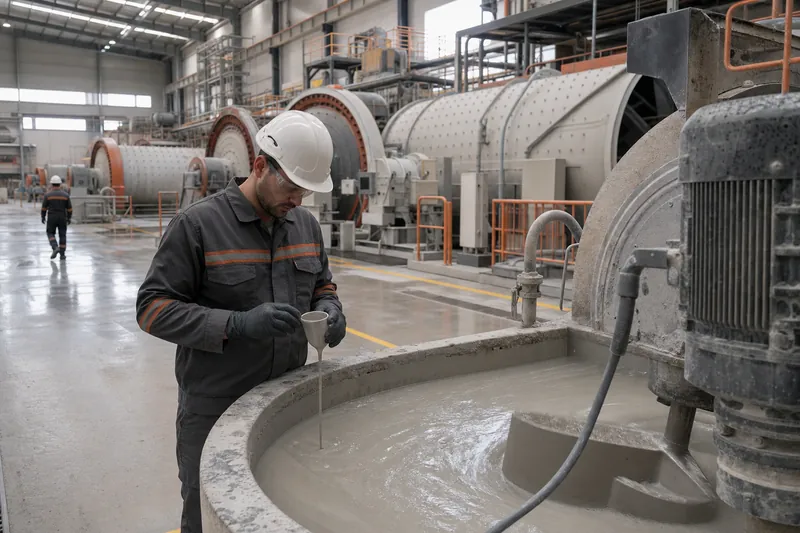
Этап 2/10
Помол и приготовление шликера
Компоненты мелют с водой в шаровых мельницах периодического или непрерывного действия и получают шликер — жидкую однородную суспензию. Контролируют тонкость помола (остаток на сите), плотность и вязкость шликера; затем его процеживают, пропускают через магнитные сепараторы и выдерживают в мешалках.
Тонкий и ровный помол нужен, чтобы масса при обжиге спеклась плотно и равномерно. Грубый помол оставляет поры и снижает прочность, слишком тонкий ухудшает текучесть шликера и повышает расход энергии.
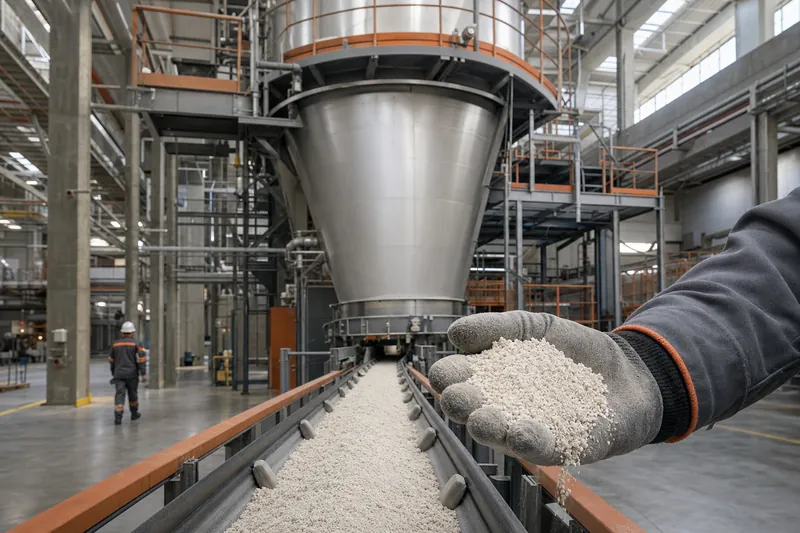
Этап 3/10
Распылительная сушка: получение пресс-порошка
Шликер под давлением распыляют в сушильной башне (атомайзере) навстречу потоку горячего воздуха. Вода испаряется за секунды, а капли превращаются в полые сферические гранулы. Пресс-порошок обычно содержит 5–7 % влаги. Контролируют влажность, распределение гранул по размеру, насыпную плотность и сыпучесть.
От гранулята зависит, насколько равномерно порошок заполнит пресс-форму. Неоднородная влажность или фракция дают зоны разной плотности, а они при обжиге усаживаются неодинаково: плита коробится или выходит «клиновидной».
Этап 4/10
Окрашивание массы и подготовка смесей
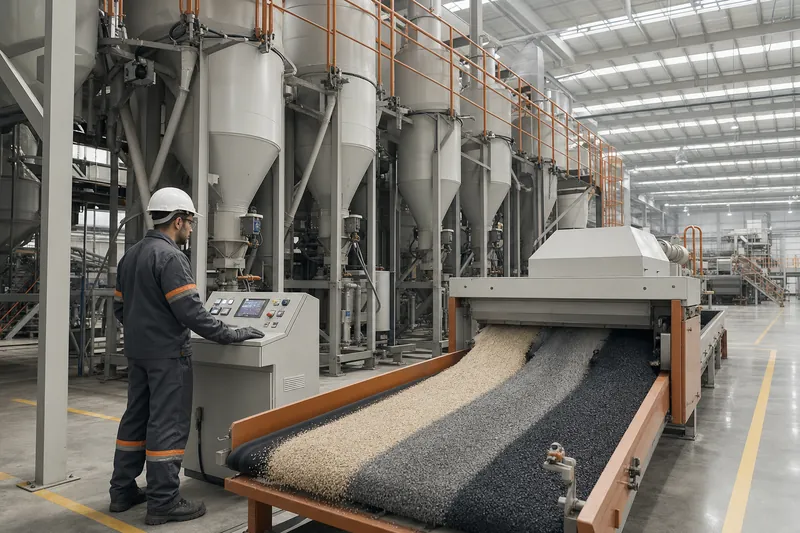
Для керамогранита, окрашенного в массе, в порошок вводят керамические пигменты — либо в шликер, либо сухим смешиванием гранул разных цветов. Так получают однородные цвета, «соль-перец», прожилки по всей толщине. Готовые смеси вылеживаются в силосах, чтобы выровнять влажность.
Для глазурованного керамогранита этот этап проще: основа делается нейтральной, а рисунок наносится позже. Ошибки дозирования пигмента видны сразу — разнотон между партиями и пятнистость.
Этап 5/10
Прессование
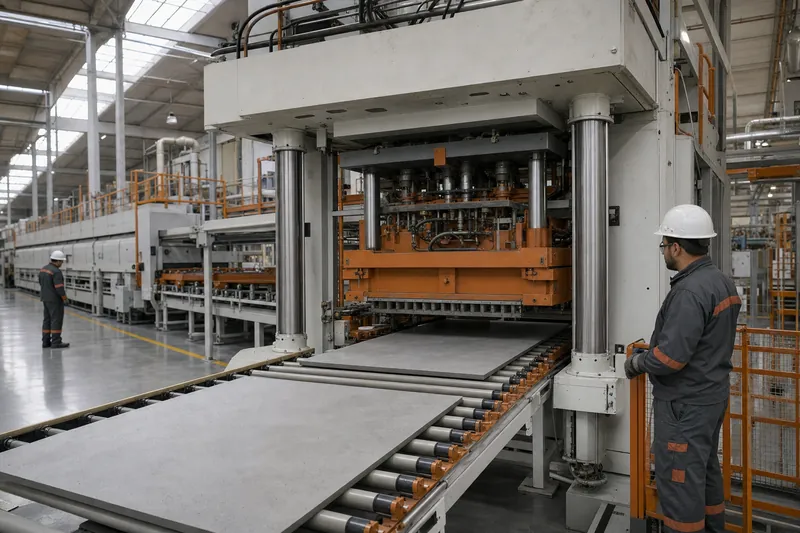
Порошок засыпают в форму и прессуют гидравлическим прессом. Удельное давление обычно составляет 35–50 МПа (около 450 кг/см²), у крупных прессов полное усилие — тысячи тонн. Для больших плит используют также непрерывное уплотнение: порошок прокатывают ремнём между валами, а затем режут ленту на нужный размер. Контролируют толщину, массу и плотность заготовки по всей площади.
Плотность сырца должна быть одинаковой: перепады становятся трещинами, короблением и разной усадкой. Отдельно следят за ламинацией — расслоением из-за воздуха, запертого в порошке.
Этап 6/10
Сушка
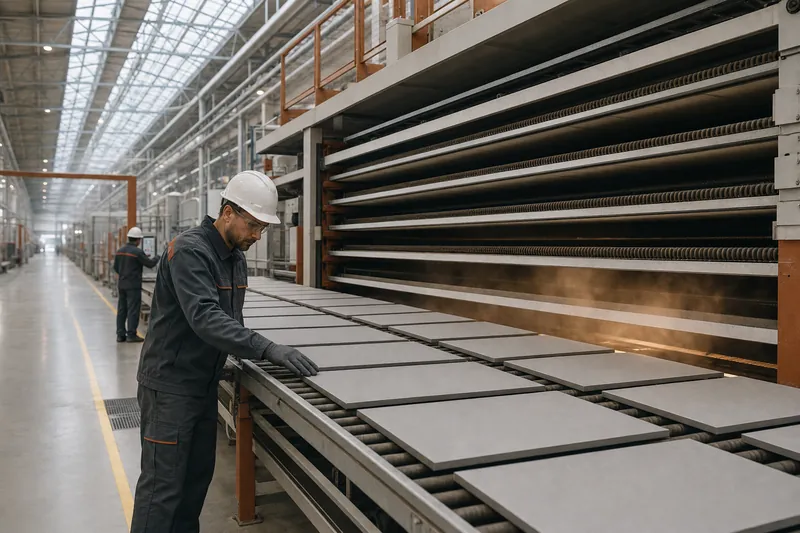
Сырец ещё хрупкий и содержит влагу. Его сушат в вертикальных или горизонтальных сушилках горячим воздухом до остаточной влажности в доли процента. Режим подбирают под толщину и формат: толстую плиту сушат медленнее.
Если высушить слишком быстро или неравномерно, появляются трещины и деформации, а остаточная вода при обжиге рвёт заготовку. После сушилки плита становится прочнее и выдерживает нанесение глазури и печать.
Этап 7/10
Глазурь и цифровая печать
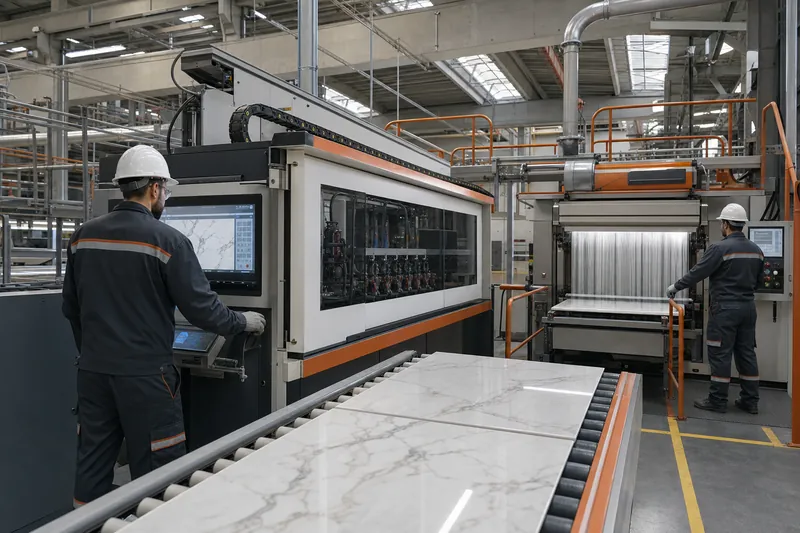
На глазурованный керамогранит наносят ангоб (подложку, скрывающую цвет массы), затем рисунок цифровым струйным принтером и, при необходимости, защитные или фактурные слои: «сухие» гранулы, матирующие и глянцевые глазури, клей для эффектов. Для неглазурованного керамогранита этап пропускают.
Принтер печатает керамическими чернилами несколькими каналами, каждая плита может нести свой вариант рисунка. Ошибки этого этапа — полосы от засоренных сопел, разнотон, непрокрас, несовместимость глазури с массой по коэффициенту расширения (тогда возникают цек — сетка трещин в глазури — или отслоение).
Этап 8/10
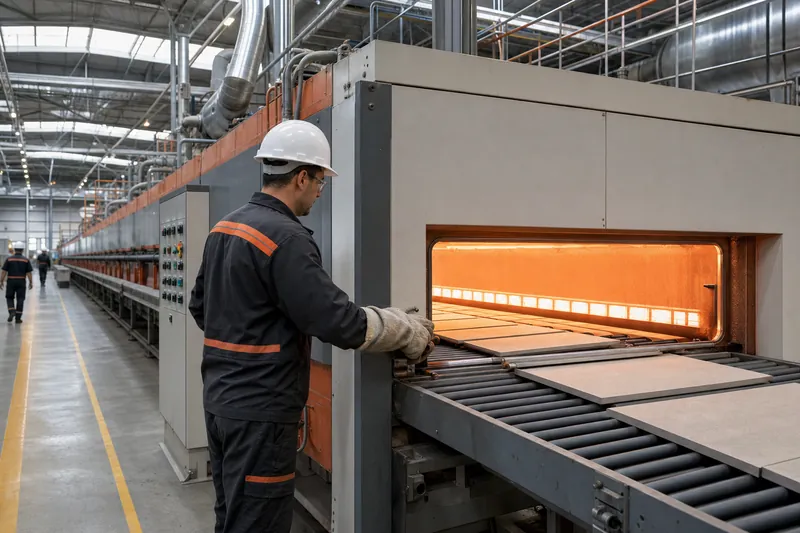
Обжиг в роликовой печи
Плиты проходят по роликам через однослойную печь длиной сто и более метров: зона подогрева, зона максимальной температуры (как правило, 1180–1230 °C), зона охлаждения. Цикл «от холодного до холодного» для стандартных форматов — порядка часа; толстые и крупные плиты обжигают дольше. За это время полевошпатовое стекло заполняет поры, масса уплотняется, плита усаживается примерно на 7–8 % по размеру (оценка, зависит от рецептуры).
Обжиг определяет главные свойства: водопоглощение, прочность, цвет. Недожог даёт пористость и высокое водопоглощение, пережог — вздутия и деформацию; неравномерная температура по ширине печи ведёт к разному калибру и тону, а неправильное охлаждение — к трещинам.
Этап 9/10
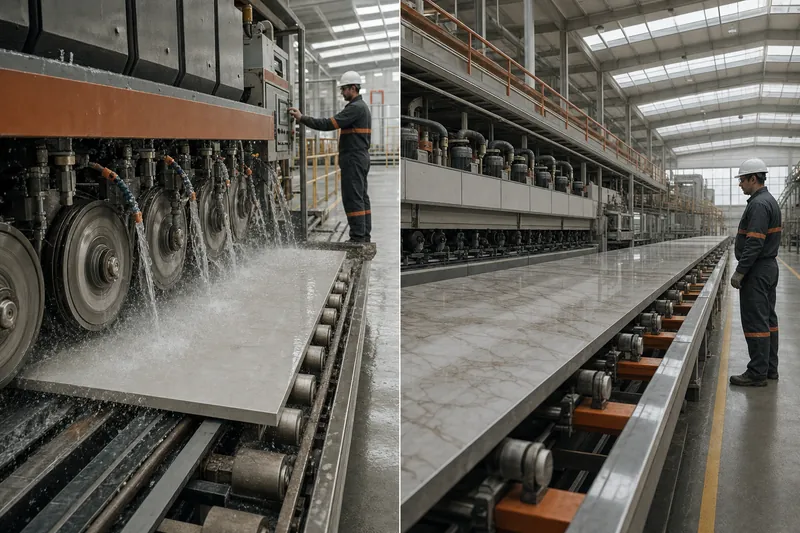
Ректификация, шлифовка и полировка
После обжига кромки многих плит обрезают алмазными кругами — это ректификация: все плиты получают одинаковый размер и прямые углы, их можно укладывать с узким швом. Часть артикулов шлифуют и полируют до зеркального блеска или лаппатируют (частичная полировка, мягкий блеск); на полированные поверхности наносят защитную пропитку от пятен.
Ошибки на этом этапе — сколы кромки, отклонение от прямоугольности, неравномерный блеск. Полировка вскрывает закрытые поры, поэтому без пропитки полированный керамогранит может впитывать загрязнения.
Этап 10/10
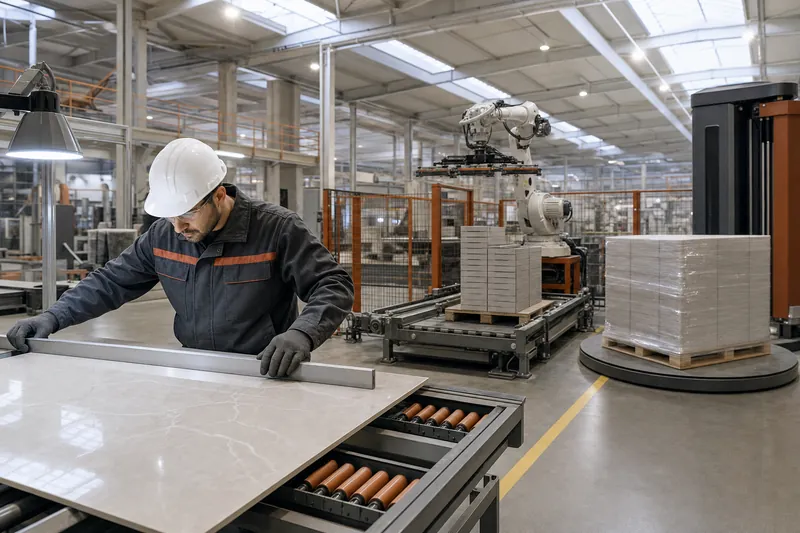
Контроль, сортировка и упаковка
Автоматические линии измеряют размеры, кривизну, прямоугольность, ищут дефекты поверхности камерами; оператор оценивает тон. Плиты делят на сорта, калибры и тоны, маркируют и упаковывают. Лаборатория выборочно проверяет водопоглощение, прочность, износостойкость, морозостойкость и другие показатели по стандартам серии ISO 10545 или ГОСТ 27180.
Без сортировки по тону и калибру даже качественная плитка в укладке даёт «шахматку». Поэтому на коробке указаны артикул, сорт, калибр и тон, и одну поверхность закупают из одной партии.
Технологии, которые меняют рынок
Цифровая струйная печать
Первые промышленные струйные принтеры для плитки появились в Кастельоне около 2000 года, массовым решением печать стала после 2007–2008 годов, когда появились надёжные печатающие головки. Печать заменила трафареты и ротационные валы: рисунок мрамора, дерева или бетона воспроизводится с фотографической точностью, а в серии бывают десятки вариантов рисунка без повторов. Изменилась и сама отрасль: дизайн стал легко переносимым, и разрыв во внешнем виде между производителями разных стран сократился.
Крупный формат и слэбы
Технологии непрерывного уплотнения позволяют делать плиты толщиной от 3 до 30 мм и шириной до 1,6–2 м при практически неограниченной длине, которую затем режут на нужный формат. Распространены слэбы 1200×2400, 1600×3200, 1800×3600 мм — для пола без лишних швов, стен, столешниц, фасадов.
Тонкий керамогранит
Плиты толщиной 3–6 мм легче, их можно укладывать поверх старой плитки, ими облицовывают мебель и двери. Им нужны специальный клей, сплошное нанесение клея и аккуратная резка.
Керамогранит 20 мм для улицы
Толстые плиты выдерживают нагрузку при укладке на щебень, песок, газон или регулируемые опоры без бетонного основания. Применяют на террасах, дорожках, у бассейнов, для фальшполов.
Двойная загрузка
Пресс засыпает в форму два слоя: внизу — основа, сверху — несколько миллиметров окрашенной смеси. Так делают неглазурованные технические и полированные плиты: рисунок не стирается, а дорогих пигментов уходит меньше, чем при окрашивании всей толщины.
Окрашенный в массе и глазурованный
Окрашенный в массе однороден по всей толщине: скол или износ почти незаметны, это выбор для общественных зон с высокой нагрузкой. Глазурованный даёт гораздо больше декоративных возможностей; его износостойкость определяется глазурью. Существует и компромисс — плитка с окрашенной под цвет рисунка массой (full body, color body): скол менее заметен.
Поверхности
Матовая — нескользкая, бытовая; полированная — зеркальная, но скользкая во влажном состоянии и требует пропитки; лаппатированная — частичная полировка с мягким блеском; структурная — рельеф камня, дерева, бетона; противоскользящая — для улицы, ванных, производств. Противоскольжение классифицируют по немецкой методике наклонной плоскости: от R9 (угол скольжения 6–10°) до R13 (более 35°). Методика DIN 51130 сейчас заменена стандартом DIN EN 16165 (приложение B), но обозначения R9–R13 по-прежнему в ходу.
Ректификация
Обрезка кромки после обжига даёт точный размер и позволяет делать шов 1,5–2 мм. Неректифицированная плитка имеет мягкую заводскую кромку и требует более широкого шва.
Как выбрать и на что смотреть
Сорт
Первый сорт соответствует стандарту по внешнему виду и геометрии; второй и последующие допускают видимые дефекты. Сорт указан на коробке.
Калибр и тон
Размер и оттенок плиток немного различаются между партиями; на упаковке их обозначают кодами. Покупайте всю площадь одним калибром и тоном, с запасом на подрезку (обычно 5–10 %, при диагональной укладке больше).
Водопоглощение
Для керамогранита — не более 0,5 % (группа BIa); у технического неглазурованного часто 0,05–0,1 %. От этого зависит морозостойкость.
Прочность
ISO 13006 для группы BIa требует предел прочности на изгиб не менее 35 Н/мм² и разрушающую нагрузку не менее 1300 Н для плит толщиной от 7,5 мм. Для пола в общественных зонах, парковок и улицы выбирайте большую толщину.
Износостойкость
Для глазурованного — класс PEI от 0 до 5 по ISO 10545-7: для жилых комнат достаточно PEI 3, для коридоров и коммерческих зон — PEI 4–5. Для неглазурованного — глубокое истирание по ISO 10545-6 (для BIa не более 175 мм³).
Морозостойкость
Испытание по ISO 10545-12 или ГОСТ 27180; для улицы и неотапливаемых помещений обязательна.
Противоскольжение
Для входных групп, ступеней, улицы, санузлов — R10–R11 и выше.
Геометрия
Проверьте отклонения по длине, ширине, кривизну и прямоугольность; для крупного формата и узкого шва это особенно важно. Приложите две плиты лицом друг к другу и посмотрите зазор.
Документы
Запросите протоколы испытаний и декларацию или сертификат соответствия; в России — соответствие ГОСТ 13996-2019, в ЕС — EN 14411 с маркировкой CE. В техническом листе должны быть указаны группа по водопоглощению, прочность, износостойкость, морозостойкость и класс противоскольжения.
Керамогранит из разных стран, сделанный с соблюдением технологии, близок по базовым свойствам. Разница — в дизайне, ассортименте форматов, стабильности партий и цене, и всё это проверяется по документам и образцам.
Подберите керамогранит под свой объект
Поиск словами и по фото, характеристики в карточке, цена для вашего объёма — сразу. Почему у нас дешевле — на странице «Наш подход».